



برش لیزر یا واترجت؟ مقایسه کامل روشهای برش فلزات


انتخاب روش مناسب برای برش فلزات یکی از تصمیمهای مهم در تولید قطعات صنعتی، ساخت تجهیزات، ورقکاری و پروژههای سفارشی است. دو روش برش لیزر و برش واترجت هر دو میتوانند قطعات دقیق و پیچیدهای تولید کنند، اما نحوه عملکرد، سرعت، هزینه، محدودیت ضخامت، تأثیر حرارت و کاربرد آنها با یکدیگر تفاوت دارد.
اگر برای یک پروژه بین برش لیزر یا واترجت مردد هستید، نمیتوان تنها بر اساس دقت یا قیمت تصمیم گرفت. جنس و ضخامت ورق، تعداد قطعات، حساسیت قطعه به حرارت، کیفیت لبه موردنیاز و حتی فرآیندهای بعدی مانند خمکاری و جوشکاری، همگی در انتخاب روش مناسب تأثیر دارند.
در این مقاله تفاوت برش لیزر و واترجت را از نظر روش کار، سرعت، دقت، ضخامت، کیفیت لبه، تأثیر حرارت، جنس فلز، هزینه و کاربرد صنعتی بررسی میکنیم.
برش لیزر چیست؟
در برش لیزر، یک پرتو لیزر متمرکز با انرژی بالا روی سطح متریال حرکت میکند و ماده را در مسیر برش ذوب یا تبخیر میکند. سپس گاز کمکی، مواد مذاب را از مسیر برش خارج میکند.
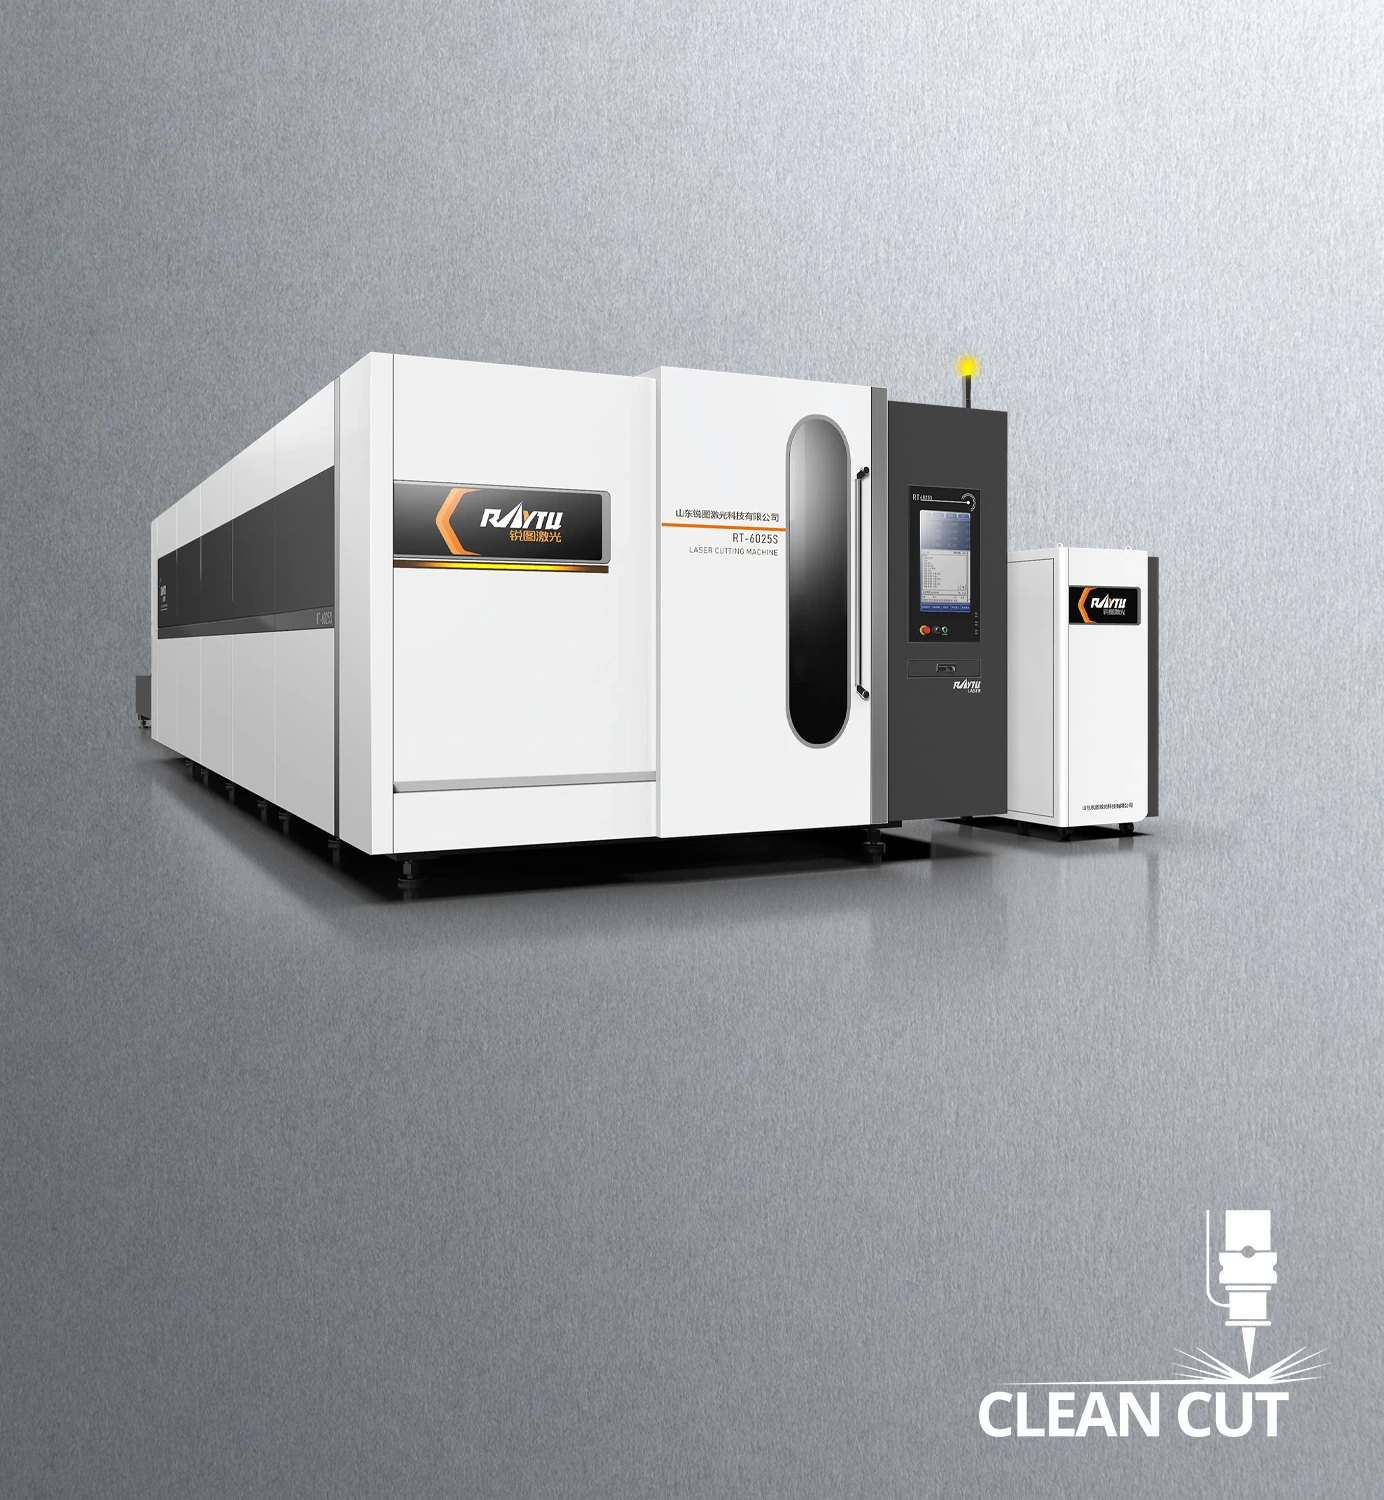
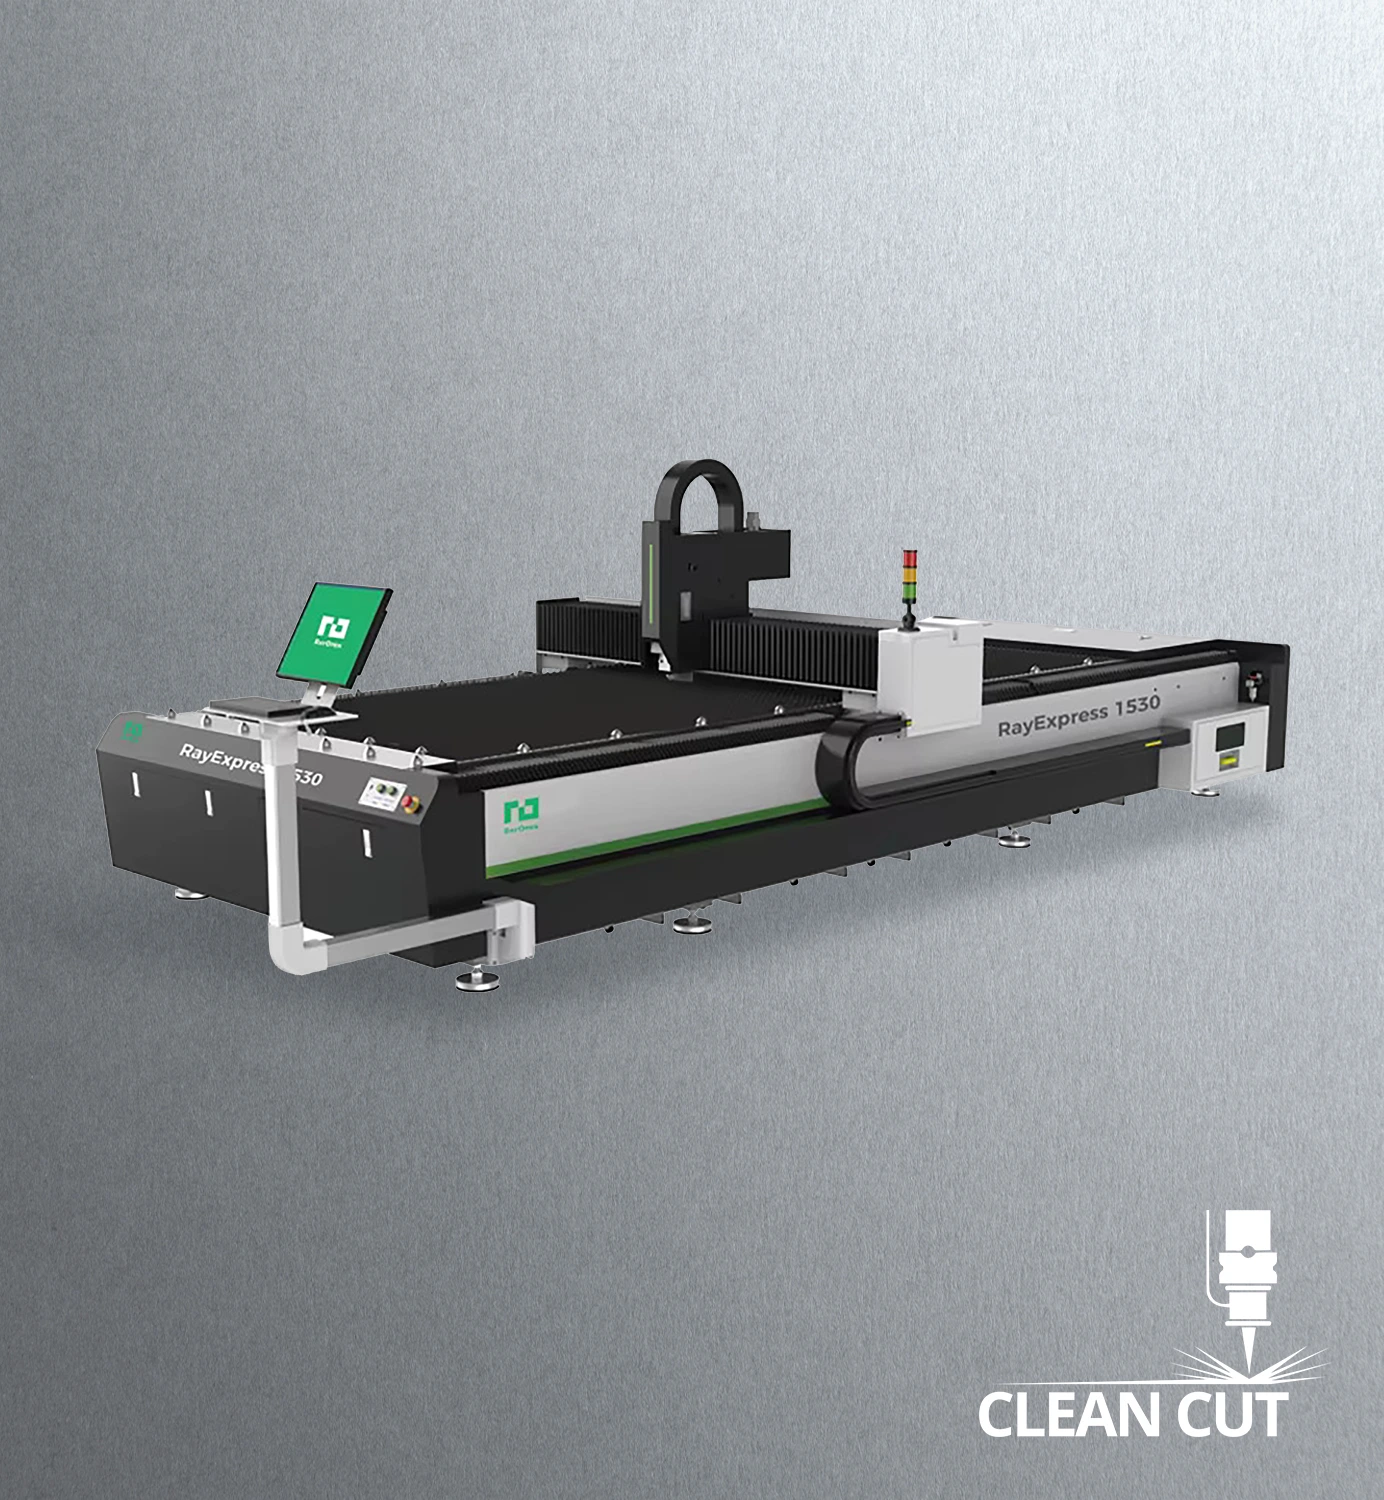
در صنعت فلزکاری، لیزر فایبر یکی از فناوریهای رایج برای برش ورقهای فلزی است. این روش به دلیل سرعت بالا، عرض برش کم و قابلیت کنترل دیجیتال، برای تولید قطعات دقیق و تکراری بسیار مناسب است.
در خدمات برش فایبر لیزر CleanCut نیز از این فناوری برای برش فلزات مختلف استفاده میشود و این مجموعه در صفحه خدمات خود، برش فولاد و فولاد ضدزنگ تا ۳۰ میلیمتر، آلومینیوم تا ۱۶ میلیمتر و مس و برنج تا ۱۰ میلیمتر را اعلام کرده است. البته ضخامت قابلبرش واقعی به نوع متریال، توان دستگاه و شرایط فرآیند بستگی دارد.
مهمترین مزایای برش لیزر
- سرعت بالا، بهخصوص در ورقهای نازک و متوسط
- دقت و تکرارپذیری بالا
- عرض برش نسبتاً کم
- مناسب برای قطعات دارای جزئیات و سوراخهای متعدد
- امکان تولید تعداد زیادی قطعه با الگوی یکسان
- امکان اتصال مستقیم فرآیند برش به طراحی CAD/CAM
- مناسب برای اتوماسیون و تولید سری
با این حال، لیزر یک فرآیند حرارتی است و در نزدیکی لبه برش یک ناحیه متأثر از حرارت یا HAZ ایجاد میشود. اندازه و اهمیت این ناحیه به متریال و تنظیمات فرآیند وابسته است و در بسیاری از قطعات عمومی مشکل مهمی ایجاد نمیکند.
برش واترجت چیست؟
در برش واترجت، متریال با استفاده از یک جریان آب بسیار پرفشار برش داده میشود. برای برش فلزات معمولاً ذرات ساینده مانند گارنت به جریان آب اضافه میشوند.
برخلاف لیزر، در واترجت ماده برای ایجاد برش ذوب نمیشود؛ بلکه توسط فرسایش مکانیکی جریان آب و ذرات ساینده از مسیر برش خارج میشود. به همین دلیل واترجت یک فرآیند برش سرد محسوب میشود و ناحیه متأثر از حرارت ایجاد نمیکند.
مهمترین مزایای واترجت
- عدم ایجاد HAZ
- مناسب برای متریالهای حساس به حرارت
- قابلیت برش طیف بسیار متنوعی از مواد
- مناسب برای بسیاری از ورقها و صفحات ضخیم
- مناسب برای متریالهای غیر فلزی مانند سنگ، شیشه، کامپوزیت و برخی پلاستیکها
- عدم ایجاد تغییرات حرارتی در ساختار متریال
اما واترجت نیز محدودیتهایی دارد. در بسیاری از کاربردهای ورقکاری فلزی، سرعت آن از لیزر پایینتر است و استفاده از مواد ساینده نیز بر هزینه فرآیند تأثیر میگذارد.
تفاوت برش لیزر فایبر و واترجت در یک نگاه
جدول زیر یک مقایسه کلی بین دو فناوری ارائه میدهد:
| معیار | برش لیزر فایبر | برش واترجت |
|---|---|---|
| نوع فرآیند | حرارتی | مکانیکی و سرد |
| HAZ | دارد | ندارد |
| سرعت در ورقهای نازک | بالا | معمولاً پایینتر |
| دقت | بسیار بالا | بالا |
| عرض برش | کم | بیشتر از لیزر |
| ضخامتهای بالا | محدودتر | مناسبتر |
| متریالهای حساس به حرارت | محدودیت دارد | مناسب |
| فلزات بازتابنده | نیازمند سیستم مناسب | محدودیت حرارتی ندارد |
| مصرف ماده ساینده | ندارد | دارد |
| مناسب تولید انبوه ورق | بسیار مناسب | بسته به پروژه |
| تغییر حرارتی متریال | ممکن است | ندارد |
| امکان برش متریال غیرفلزی | محدود | بسیار گستردهتر |
اعداد دقیق مربوط به دقت، سرعت و ضخامت را نباید برای تمام دستگاهها یکسان در نظر گرفت؛ این مشخصات به نوع دستگاه، توان، متریال، ضخامت و تنظیمات فرآیند وابسته است. منابع صنعتی نیز بر تفاوت اصلی این دو روش یعنی سرعت و فرآیند حرارتی لیزر در مقابل برش سرد واترجت تأکید دارند.
برش لیزر یا واترجت؛ کدام دقیقتر است؟
پاسخ سادهای مانند «همیشه لیزر دقیقتر است» یا «همیشه واترجت دقیقتر است» درست نیست.
دقت نهایی به عواملی مانند نوع دستگاه، ضخامت متریال، کیفیت تنظیمات، سرعت برش، طراحی قطعه و تلرانس موردنیاز بستگی دارد.
با این حال، در ورقهای فلزی نازک و متوسط، لیزر فایبر معمولاً میتواند دقت و تکرارپذیری بسیار بالایی ارائه کند و عرض برش کمی نیز دارد. واترجت هم میتواند دقت بالایی داشته باشد و برای قطعات ضخیم یا حساس به حرارت مزیت مهمی ارائه میکند.
بنابراین هنگام مقایسه دقت، بهتر است به جای پرسیدن «کدام دستگاه دقیقتر است؟» بپرسیم:
برای این جنس، این ضخامت و این تلرانس، کدام فرآیند میتواند کیفیت موردنظر را با هزینه مناسبتر ایجاد کند؟
مقایسه سرعت برش لیزر و واترجت
یکی از مهمترین تفاوتهای عملی این دو فناوری، سرعت فرآیند است.
لیزر فایبر در بسیاری از کاربردهای ورقکاری، مخصوصاً ورقهای نازک و متوسط، سرعت بالایی دارد. به همین دلیل برای تولید سری و پروژههایی که تعداد قطعات زیاد است، میتواند گزینه مناسبی باشد.
واترجت برای ایجاد برش، متریال را بهصورت مکانیکی فرسایش میدهد و معمولاً نسبت به لیزر در بسیاری از کاربردهای ورق فلزی سرعت پایینتری دارد. در مقابل، محدودیتهای حرارتی بسیار کمتری دارد و میتواند روی متریالها و ضخامتهایی کار کند که برای لیزر مناسب نیستند.
نتیجه عملی
اگر یک پروژه شامل هزاران قطعه از ورق فولادی نسبتاً نازک باشد، سرعت فرآیند اهمیت بسیار زیادی دارد و لیزر میتواند مزیت قابل توجهی داشته باشد.
اما اگر یک قطعه ضخیم یا حساس به حرارت داشته باشید، صرفاً مقایسه سرعت دستگاهها کافی نیست؛ زیرا ممکن است واترجت تنها فرآیندی باشد که مشخصات موردنیاز قطعه را حفظ میکند.
تفاوت حرارت در برش لیزر و واترجت
این بخش یکی از مهمترین تفاوتهای این دو روش است.
لیزر
لیزر برای برش فلز از انرژی حرارتی استفاده میکند. بنابراین اطراف مسیر برش تحت تأثیر حرارت قرار میگیرد. این ناحیه را Heat Affected Zone یا HAZ مینامند.
در بسیاری از قطعات معمولی، این ناحیه بسیار کوچک است و تأثیر قابلتوجهی بر عملکرد قطعه ندارد. اما در قطعاتی که خواص متالورژیکی لبه اهمیت زیادی دارد، باید آن را در طراحی فرآیند در نظر گرفت.
واترجت
واترجت با استفاده از آب و ماده ساینده برش ایجاد میکند و فرآیند آن حرارتی نیست. در نتیجه HAZ ایجاد نمیشود و خواص حرارتی لبه مانند فرآیندهای برش حرارتی دچار تغییر نمیشود.
پس کدام بهتر است؟
هیچ پاسخ یکسانی برای همه پروژهها وجود ندارد.
اگر قطعه شما به حرارت حساس نیست، مزیت سرعت و بهرهوری لیزر میتواند بسیار مهم باشد.
اگر تغییرات حرارتی لبه برای قطعه قابل قبول نیست، مزیت برش سرد واترجت اهمیت بیشتری پیدا میکند.
برش لیزر یا واترجت برای ورقهای ضخیم؟
ضخامت یکی از مهمترین معیارهای انتخاب روش برش است.
توان و پیکربندی دستگاه لیزر، نوع فلز و شرایط برش تعیین میکنند که چه ضخامتهایی را میتوان با کیفیت مناسب برش داد.
در مقابل، واترجت میتواند برای صفحات بسیار ضخیم نیز مورد استفاده قرار گیرد و محدودیت حرارتی مشابه لیزر ندارد. برخی سازندگان تجهیزات واترجت دامنههایی از چند میلیمتر تا صدها میلیمتر را برای کاربردهای مختلف این فناوری ذکر میکنند؛ البته این اعداد مشخصات عمومی فناوری هستند و نباید بهعنوان ظرفیت هر دستگاه در نظر گرفته شوند.
یک قانون ساده
هرچه ضخامت افزایش پیدا کند، باید بررسی دقیقتری انجام شود که آیا:
- لیزر موردنظر توان کافی دارد؟
- کیفیت لبه قابل قبول است؟
- سرعت تولید مناسب است؟
- تغییرات حرارتی قابل قبول است؟
- هزینه هر قطعه منطقی است؟
در CleanCut نیز ظرفیت اعلامشده برای خدمات برش لیزر فایبر بسته به جنس متفاوت است؛ برای نمونه، سایت برای فولاد و فولاد ضدزنگ تا ۳۰ میلیمتر و برای آلومینیوم تا ۱۶ میلیمتر ظرفیت اعلام کرده است.
برش لیزر برای چه فلزاتی مناسب است؟
برش لیزر فایبر برای بسیاری از فلزات صنعتی کاربرد دارد، از جمله:
- فولاد کربنی
- فولاد ضدزنگ
- آلومینیوم
- مس
- برنج
- برخی آلیاژهای فلزی
البته عملکرد دستگاه روی هر متریال یکسان نیست.
برای مثال، مس و برنج بازتابندگی بالایی دارند و برای برش آنها باید از دستگاه و تنظیمات مناسب استفاده شود. بنابراین صرف اینکه دستگاهی توان برش فولاد را دارد، به این معنی نیست که برای همه فلزات با همان ضخامت و همان سرعت عمل خواهد کرد.
در خدمات CleanCut نیز مس و برنج در کنار فولاد، استیل و آلومینیوم در فهرست متریالهای قابل برش قرار گرفتهاند.
واترجت برای چه موادی مناسبتر است؟
یکی از مزیتهای مهم واترجت، دامنه گسترده متریالهایی است که میتواند برش دهد.
بسته به نوع سیستم و ماده ساینده، واترجت برای موادی مانند:
- فولاد
- استیل
- آلومینیوم
- مس
- تیتانیوم
- سنگ
- سرامیک
- کامپوزیت
- برخی پلاستیکها
- شیشه
کاربرد دارد.
این موضوع باعث میشود واترجت فقط یک رقیب برای لیزر در برش فلزات نباشد؛ بلکه در بسیاری از پروژهها برای موادی استفاده شود که اساساً لیزر فایبر انتخاب مناسبی برای آنها نیست.
کیفیت لبه در برش لیزر و واترجت
کیفیت لبه به عوامل زیادی وابسته است و نمیتوان تنها نام فناوری را معیار قرار داد.
لبه برش لیزر
در صورت تنظیم صحیح دستگاه، لیزر میتواند لبهای تمیز و دقیق ایجاد کند و در بسیاری از قطعات نیاز به عملیات تکمیلی را کاهش دهد.
این ویژگی یکی از دلایلی است که برش لیزر برای تولید قطعات ورقکاری و قطعاتی که بعداً خم یا مونتاژ میشوند، کاربرد زیادی دارد.
لبه برش واترجت
واترجت نیز میتواند سطح برش باکیفیتی ایجاد کند. با این حال، در ضخامتهای بالا ممکن است پدیدههایی مانند taper یا مخروطیشدن جزئی دیواره برش اهمیت پیدا کند و کیفیت برش به سرعت فرآیند و تنظیمات دستگاه وابسته باشد.
بنابراین اگر تلرانس و هندسه لبه برای پروژه حیاتی است، باید مشخصات واقعی قطعه و قابلیت دستگاه را قبل از تولید بررسی کرد.
هزینه برش لیزر بیشتر است یا واترجت؟
این سؤال یکی از رایجترین پرسشهاست، اما پاسخ آن یک عدد ثابت نیست.
هزینه نهایی میتواند به عوامل زیر بستگی داشته باشد:
- جنس متریال
- ضخامت ورق
- ابعاد قطعه
- طول مسیر برش
- تعداد سوراخها
- تعداد قطعات
- تیراژ
- سرعت دستگاه
- توان لیزر
- نوع گاز کمکی
- مصرف مواد ساینده در واترجت
- میزان پرت ورق
- نیاز یا عدم نیاز به عملیات تکمیلی
- زمان آمادهسازی و برنامهریزی
در بسیاری از پروژههای ورق فلزی نازک و متوسط، سرعت بالاتر لیزر میتواند هزینه تولید هر قطعه را کاهش دهد. در مقابل، اگر متریال بسیار ضخیم یا حساس به حرارت باشد، مزیت واترجت ممکن است باعث شود مقایسه صرفاً بر اساس سرعت یا قیمت ساعتی گمراهکننده باشد.
بنابراین برای مقایسه واقعی، بهتر است قیمت تمامشده هر قطعه را بررسی کنید، نه فقط قیمت ساعتی دستگاه.
برش لیزر برای تولید انبوه بهتر است یا واترجت؟
در تولید تعداد زیادی قطعه مشابه، سرعت و زمان سیکل اهمیت زیادی پیدا میکند.
لیزر به دلیل سرعت بالا، قابلیت برنامهریزی و امکان برش تعداد زیادی قطعه از یک ورق، برای بسیاری از پروژههای تولیدی مناسب است.
همچنین نرمافزارهای Nesting میتوانند به چیدمان بهتر قطعات روی ورق و کاهش پرت کمک کنند.
واترجت نیز قابلیت CNC و تولید تکراری دارد، اما سرعت پایینتر در بسیاری از کاربردهای ورق فلزی باعث میشود انتخاب آن برای تولید انبوه همیشه اقتصادی نباشد.
در نتیجه، برای تولید سری قطعات فلزی که محدودیت حرارتی خاصی ندارند، لیزر معمولاً گزینهای بسیار قابلبررسی است.
برش لیزر برای قطعات حساس به حرارت مناسب است؟
اگر قطعهای نسبت به حرارت حساس باشد، باید HAZ را جدی گرفت.
برای مثال، اگر مشخصات فنی قطعه ایجاب کند که خواص متریال در نزدیکی لبه دقیقاً حفظ شود، برش سرد واترجت میتواند مزیت داشته باشد؛ زیرا در این فرآیند HAZ ایجاد نمیشود.
اما این موضوع به معنی نامناسببودن لیزر برای تمام قطعات حساس نیست. در بسیاری از کاربردهای صنعتی، HAZ لیزر بسیار محدود است و با توجه به عملکرد مورد انتظار قطعه، کاملاً قابل قبول خواهد بود.
به همین دلیل، تصمیم باید بر اساس نقشه، متریال، تلرانس و کاربرد قطعه گرفته شود.
برش لیزر یا واترجت برای قطعاتی که بعداً خم میشوند؟
در بسیاری از پروژههای ورقکاری، فرآیند تولید فقط به برش ختم نمیشود.
معمولاً فرآیند میتواند به این شکل باشد:
طراحی → برش لیزر → خم CNC → جوشکاری → مونتاژ
در این حالت کیفیت و دقت برش روی مراحل بعدی تأثیر میگذارد.
CleanCut علاوه بر خدمات برش لیزر، خدمات خم CNC نیز ارائه میکند و در صفحه خدمات خود امکان خمکاری ورقهای فلزی تا ضخامت ۶ میلیمتر را اعلام کرده است. بنابراین برای پروژههایی که به قطعه برشخورده و خمشده نیاز دارند، ترکیب خدمات برش و خم میتواند فرآیند تولید را یکپارچهتر کند.
چه زمانی برش لیزر را انتخاب کنیم؟
برش لیزر فایبر میتواند گزینه مناسبی باشد اگر:
- قطعه از جنس فلز باشد.
- ضخامت در محدوده کاری دستگاه قرار داشته باشد.
- سرعت تولید اهمیت داشته باشد.
- تعداد قطعات زیاد باشد.
- قطعه جزئیات و سوراخهای متعدد داشته باشد.
- دقت و تکرارپذیری بالا لازم باشد.
- وجود یک HAZ کوچک برای کاربرد قطعه مشکلی ایجاد نکند.
- هدف کاهش زمان تولید باشد.
برای دریافت خدمات برش فلزات با لیزر فایبر، میتوانید مشخصات قطعه، جنس و ضخامت موردنظر را بررسی و برای استعلام به صفحه خدمات برش لیزر CleanCut مراجعه کنید.
چه زمانی واترجت را انتخاب کنیم؟
واترجت میتواند گزینه مناسبتری باشد اگر:
- قطعه به حرارت حساس است.
- ایجاد HAZ قابل قبول نیست.
- متریال برای لیزر مناسب نیست.
- ضخامت قطعه از محدوده اقتصادی یا فنی لیزر خارج شده است.
- قطعه از جنس غیرفلزی است.
- حفظ خواص متریال در لبه اهمیت ویژهای دارد.
- به برش سرد نیاز دارید.
در این شرایط، سرعت کمتر واترجت ممکن است در برابر مزایای فنی آن اهمیت کمتری داشته باشد.
لیزر یا واترجت؛ برای فولاد کدام بهتر است؟
برای فولاد، هر دو فناوری میتوانند کاربرد داشته باشند.
اگر فولاد در ضخامت مناسب برای دستگاه لیزر قرار داشته باشد و پروژه به سرعت و تولید تعداد زیادی قطعه نیاز داشته باشد، لیزر فایبر گزینه بسیار مناسبی برای بررسی است.
اگر ضخامت بالا باشد یا تغییرات حرارتی لبه قابل قبول نباشد، واترجت میتواند انتخاب مناسبتری باشد.
بنابراین پاسخ به این سؤال باید با درنظرگرفتن ضخامت، تیراژ، تلرانس و کاربرد قطعه داده شود.
لیزر یا واترجت؛ برای استیل کدام بهتر است؟
استیل نیز با هر دو فناوری قابل برش است، اما شرایط پروژه تعیین میکند کدام روش مناسبتر باشد.
در برش لیزر فایبر، استیل یکی از متریالهای رایج است و CleanCut نیز خدمات برش فولاد ضدزنگ را ارائه میکند. طبق اطلاعات صفحه خدمات این مجموعه، ظرفیت اعلامشده برای فولاد و فولاد ضدزنگ تا ۳۰ میلیمتر است.
اگر سرعت، تکرارپذیری و تولید سری اهمیت داشته باشد، لیزر میتواند گزینه مناسبی باشد.
اگر قطعه نسبت به حرارت حساس باشد یا ضخامت و شرایط خاصی داشته باشد، باید واترجت نیز بررسی شود.
لیزر یا واترجت؛ برای آلومینیوم کدام بهتر است؟
آلومینیوم از جمله فلزاتی است که میتوان آن را با لیزر فایبر برش داد، اما تنظیمات دستگاه و شرایط فرآیند اهمیت زیادی دارند.
برای پروژههایی که آلومینیوم در ضخامت مناسب قرار دارد و سرعت تولید مهم است، لیزر فایبر میتواند گزینه مناسبی باشد.
در مقابل، واترجت برای پروژههایی که به برش سرد نیاز دارند یا ضخامت و شرایط متریال خارج از محدوده مناسب لیزر است، میتواند انتخاب دیگری باشد.
CleanCut در صفحه خدمات خود برای برش آلومینیوم ظرفیت مشخصی اعلام کرده است؛ با این حال، برای هر پروژه باید ضخامت و نوع آلیاژ بهصورت جداگانه بررسی شود.
جدول تصمیمگیری سریع؛ لیزر یا واترجت؟
اگر بخواهیم تصمیمگیری را ساده کنیم:
| شرایط پروژه | گزینهای که باید بررسی شود |
|---|---|
| ورق فلزی نازک تا متوسط | لیزر فایبر |
| تولید تعداد زیاد قطعات | لیزر فایبر |
| نیاز به سرعت بالا | لیزر فایبر |
| قطعه دارای جزئیات زیاد | لیزر فایبر |
| قطعه حساس به حرارت | واترجت |
| نیاز به برش سرد | واترجت |
| متریال غیرفلزی | واترجت |
| صفحه بسیار ضخیم | واترجت |
| حفظ خواص متالورژیکی لبه | واترجت |
| تولید سریع قطعات ورقکاری | لیزر فایبر |
| پروژهای با محدودیت خاص حرارتی | واترجت |
این جدول یک راهنمای اولیه است و جایگزین بررسی مشخصات واقعی قطعه و دستگاه نیست.
آیا میتوان هم لیزر و هم واترجت را در یک پروژه استفاده کرد؟
بله.
در پروژههای پیچیده ممکن است بهترین راهکار این باشد که هر بخش با فناوری مناسب خودش تولید شود.
برای مثال، قطعات ورقی با ضخامت مناسب میتوانند با لیزر فایبر تولید شوند، در حالی که قطعهای ضخیمتر یا حساس به حرارت با واترجت ساخته شود.
بنابراین انتخاب فناوری نباید صرفاً بر اساس این تصور باشد که باید برای کل پروژه فقط یک روش انتخاب شود.
۷ سؤال قبل از انتخاب روش برش
قبل از ثبت سفارش، این هفت سؤال را مشخص کنید:
۱. جنس دقیق متریال چیست؟
فولاد، استیل، آلومینیوم، مس، برنج یا متریال دیگری؟
۲. ضخامت چقدر است؟
ضخامت یکی از مهمترین عوامل تعیینکننده است.
۳. آیا حرارت برای قطعه مشکل ایجاد میکند؟
اگر پاسخ مثبت است، واترجت باید جدیتر بررسی شود.
۴. چه تلرانسی نیاز دارید؟
تلرانس موردنیاز باید قبل از انتخاب فرآیند مشخص شود.
۵. چند قطعه نیاز دارید؟
برای تیراژ بالا، سرعت تولید اهمیت بیشتری پیدا میکند.
۶. بعد از برش چه فرآیندی انجام میشود؟
آیا قطعه قرار است خم، جوش، رنگ یا ماشینکاری شود؟
۷. قیمت تمامشده هر قطعه چقدر است؟
فقط قیمت برش را مقایسه نکنید؛ هزینه متریال، پرت، زمان تولید و عملیات تکمیلی را نیز در نظر بگیرید.
جمعبندی؛ برش لیزر یا واترجت؟
برش لیزر و واترجت هر دو فناوریهای دقیق و کاربردی هستند، اما برای شرایط یکسانی طراحی نشدهاند.
برش لیزر فایبر در بسیاری از پروژههای ورقکاری فلزی، بهخصوص زمانی که سرعت، تکرارپذیری و تولید تعداد زیاد قطعات اهمیت دارد، گزینه بسیار مناسبی است.
برش واترجت زمانی مزیت بیشتری پیدا میکند که قطعه به برش سرد نیاز داشته باشد، نسبت به حرارت حساس باشد، ضخامت یا جنس آن برای لیزر مناسب نباشد یا بتوان از قابلیت برش طیف وسیعتری از متریالها استفاده کرد.
بنابراین نمیتوان گفت «لیزر همیشه بهتر از واترجت است» یا برعکس. روش مناسب به جنس متریال، ضخامت، تلرانس، تعداد قطعات، حساسیت به حرارت و هزینه نهایی تولید بستگی دارد.
اگر قطعه شما از فولاد، استیل، آلومینیوم، مس یا برنج است و در محدوده کاری لیزر فایبر قرار دارد، میتوانید مشخصات قطعه و ضخامت موردنظر را برای بررسی خدمات برش لیزر ارسال کنید. CleanCut خدمات برش فلزات با فایبر لیزر را برای طیف مختلفی از متریالها ارائه میکند.